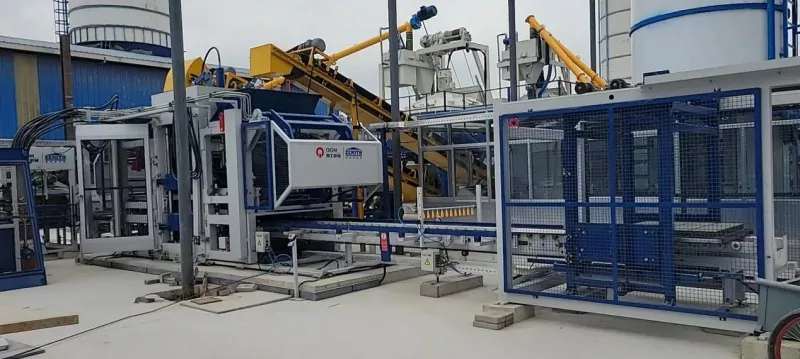
Småskala blokfremstillinger almindeligvis forvekslet med en nedslidt, lavt sofistikeret operation. Sandheden er stik modsat. Det er et koncentreret produktionsøkosystem, der skal adlyde de samme fysiske og tekniske love, der regulerer massive industrianlæg.
Afvigelsen er ikke i procesarkitektur, men i gennemstrømningskapacitet, modulær fleksibilitet og kapitaludnyttelse. Selv en beskeden fodaftrykslinje skal problemfrit flette proportionering, blanding, formning og processtyring sammen til en samlet operationel kæde.
1. Proportioneringssystemet: Grundlaget for gentagelig kvalitet
Hver færdig blok sporer sin afstamning tilbage til præcis ingrediensdosering. Proportioneringssystemet påtager sig ansvaret for at måle og dispensere råmaterialer - cement, aggregater og vand - i nøjagtige forhold før blanding.
En grundlæggende konfiguration omfatter generelt bulklagringssiloer eller -tragte, vejecelle-vejestationer og udløbsskakt eller båndtransportører. Selvom det er mekanisk ligetil, udøver dette trin stor indflydelse på slutproduktets integritet.
Uregelmæssig dosering giver uregelmæssig styrke og uregelmæssig ydeevne. For kompakte operationer overtrumfer målenøjagtigheden gennemløbshastigheden hver gang.
Når de er blevet proportioneret, skal de indgående materialer opnå en grundig homogenisering. Denne fase er den afgørende gaffel på vejen: enten fremstår betonen som en sammenhængende, forudsigelig komposit, eller også bryder den i en svag, variabel matrix.
Kompakte faciliteter er typisk afhængige af blandere i pan-stil eller pladseffektive dobbeltakslede design. Deres mandat er tredelt:
●Opnå jævn cementspredning i hele tilslagsskelettet
●Lås målfugtighedsniveauer ind uden afdrift
● Beskyt mod partikellagdeling eller adskillelse
Et strengt styret blandingstrin øger formningens forudsigelighed og undertrykker overflade- og strukturelle defekter i hærdede blokke.
3. Blokdannelsesmaskine: Den operationelle kerne
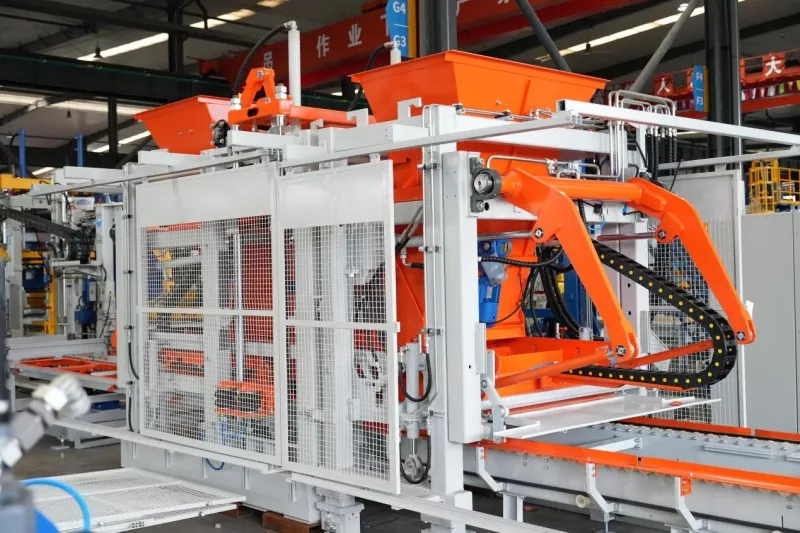
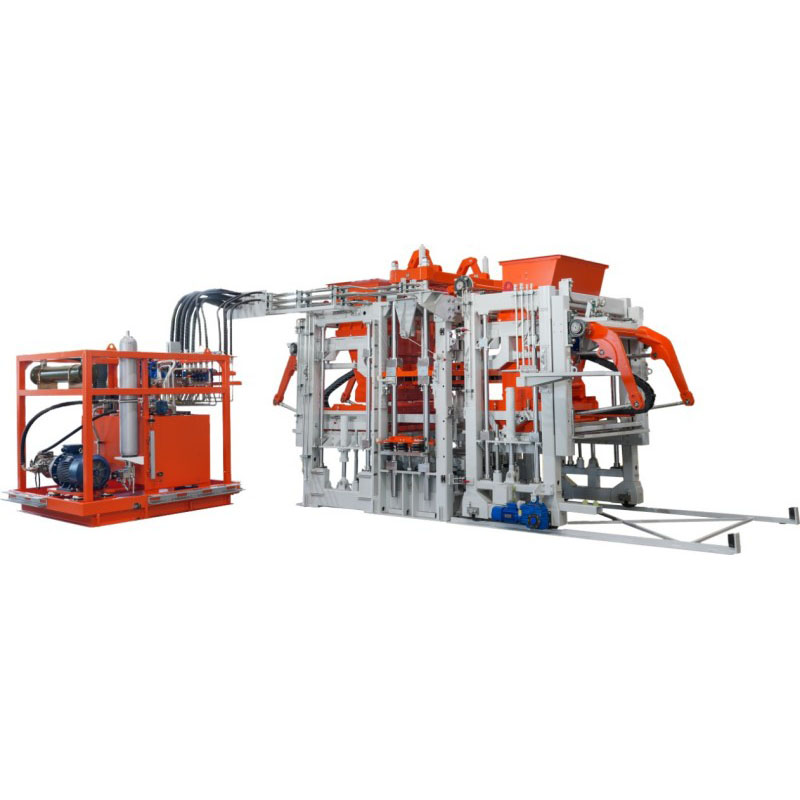
Formemaskinen står som det centrale aktiv i enhver produktionskonfiguration. Det dikterer daglige palletællinger, dimensionel troskab og fortætningsintegritet.
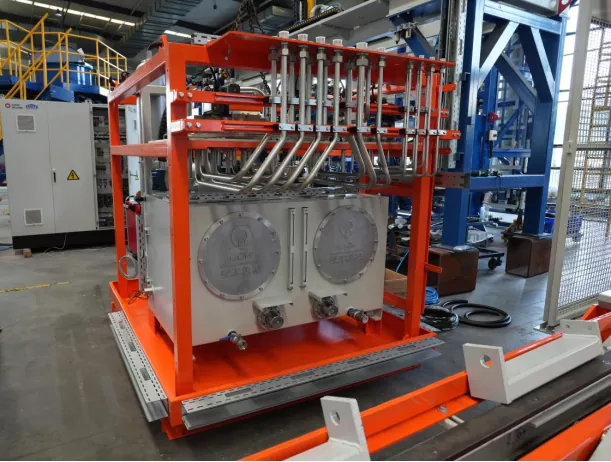
I moderne arkitekturer er hydraulisk konsistens ikke til forhandling for gentagelig formning. Hos QGM er det hydrauliske kredsløb bygget op omkring præcisionsregulerede ventiler og en højeffektiv pumpetopologi, der leverer stabil tryklevering over tusindvis af gentagne pressecyklusser. Denne trykdisciplin begrænser cyklus-til-cyklus-variansen og låser ensartet bloktæthed.
Formningsstabilitet har særlig vægt i småskalamiljøer, hvor omgivelsesbetingelser og råvarekarakteristika kan ændre sig hyppigere end i klimakontrollerede megaanlæg.
4. Vibrationsundersystem: Mestring af tæthed og kompressionsydelse
Komprimering er ikke et kun trykfænomen. Oscillation er uundværlig for at evakuere indesluttet luft og øge den indre matrixdensitet.
QGMvibrationsplatformen anvender en fire-spindlet oscillatorbank med excentriske masser monteret uden for gearkassens kabinet. Denne udvendige massegeometri dæmper intern mekanisk modstand og maksimerer den del af vibrationsenergi, der når formhulrummet.
Udbetalingen:mere homogen fortætning, forhøjet enhedsdensitet og meningsfulde cementbesparelser gennem forbedret partikelsammenlåsning.
5. Kontrolsystem: Afkobling af kvalitet fra operatørekspertise
I kompakte fabrikker kan arbejdsstyrkens tekniske dybde svinge meget. Et pålideligt kontrollag isolerer produktionskvalitet fra individuel kompetencevariabilitet.
QGM indlejrer en programmerbar logisk controller-arkitektur med et intuitivt menneske-maskine-interface. Gulvpersonale kan indstille vibrationsdvælning, trykkraft og cyklustiming med tillid og præcision.
Denne standardisering øger batch-til-batch-reproducerbarheden og opretholder output i specifikation, selv når der arbejdes uden for fuldt industrialiserede forhold.
6. Skimmelsystem: Hvor mikron bestemmer markedsaccept
Forme er den endelige arbiter af geometri og overfladeæstetik. Sub-mikron afvigelser i hulrumsdimensioner eller vægfinish kan udløse kundeafvisning eller manglende overholdelse af specifikationer.
QGM ingeniører former for kompatibilitet på tværs af platforme med globalt dominerende blokudstyrsmærker - MASA, HESS, ZENITH, POYATOS, BESSER, TIGER og andre. Hvert værktøj er bearbejdet til autentiske OEM-dimensionelle datasæt og efterfølgende varmebehandlet for at øge overfladens hårdhed og friktionsslidstyrke.
Resultatet er vedvarende geometrisk stabilitet på tværs af udvidede produktionskampagner.
7. Ancillary Systems: The Unsung Workflow Enablers
Ud over det kernedannende tog opretholder understøttende infrastruktur driftsrytmen:
● Udstyr til transport og løft af bulkmaterialer
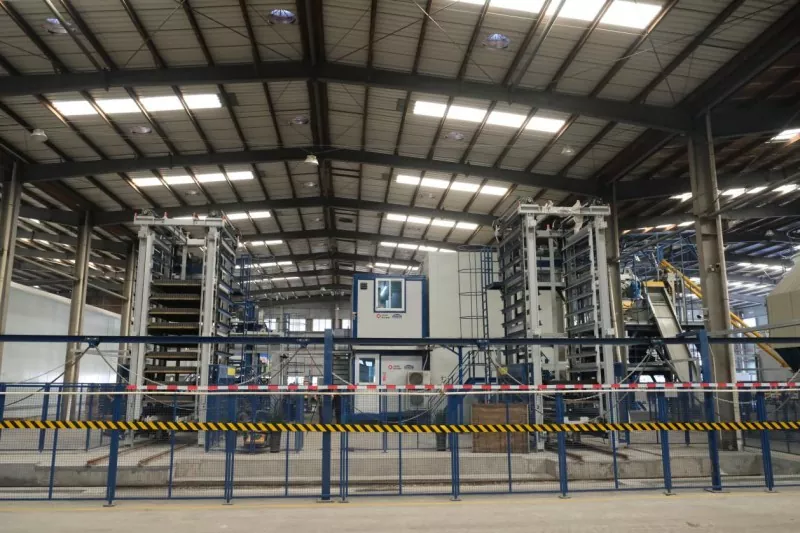
●Modulære hærdningsstativer eller automatiserede stablingsløsninger
●Pallestyring og rotationsværktøj
●Forebyggende vedligeholdelsessæt og kritiske reservebeholdninger
Disse elementer berører ikke betonen direkte, men deres fravær eller fejl introducerer friktion, tomgangstid og gennemløbserosion.
FAQ: Småskala blokproduktionsudstyr
1. Hvad udgør den absolut minimum udstyrsstabel for at starte produktionen?
Som minimum: en doseringsstation, en blander, en blokformningsmaskine og et matchende sæt forme. Hjælpeinfrastruktur kan indfases, efterhånden som volumen og kompleksiteten vokser.
2. Er blokkvalitet af kommerciel kvalitet opnåelig i lille skala?
Uden tvivl. Kvalitet er en funktion af procesdisciplin – proportioneringsnøjagtighed, blandingshomogenitet, komprimeringskonsistens og hærdningsprotokol – ikke facilitets kvadratmeter.
3. Skal små producenter investere i automatisering fra dag ét?
Ikke obligatorisk. PLC-baseret styring giver dog umiddelbare stabilitetsudbytter og isolerer output fra operatøromsætning eller kvalifikationsmangler.
4. Hvor stor betydning har valg af udstyr til operationer i beskeden skala?
Meget konsekvensfuld. Maskinstabilitet er den primære determinant for oppetid, afvisningsrater og flerårigt afkast af investeret kapital.
Vi bruger cookies til at tilbyde dig en bedre browsingoplevelse, analysere trafik på webstedet og tilpasse indhold. Ved at bruge denne side accepterer du vores brug af cookies. Privatlivspolitik